设备对接与PLC工程师的约定
工位按 1 到 n 编号,工件从 1 流到 n。每工位默认带序列号、NG 标识和工位状态,加工完成时用新值覆盖旧值。
每工位默认的三项数据
数据项按客户需求填写,下面三项是软件里每个工位默认就有的(如果使用我们的PLC编程框架,所有这些规则就已经配置完成内置在模板文件里)。
SerialNum:产品序列号,32 位 int。必须唯一、不重复,随产品向后流动。NGWord:产品 NG 标识,16 位 short。1 表示 OK,110 表示 NG,0 表示无工件。随产品向后流动。MachineState:本工位状态,16 位,按位解析。位 0 为自动,位 1 为手动,位 8 为有运行中,位 9 为有报警,其余位备用。其中位 0 和位 9 用来记录报警。一般只记运行中产生的报警,停机后调试产生的报警忽略。
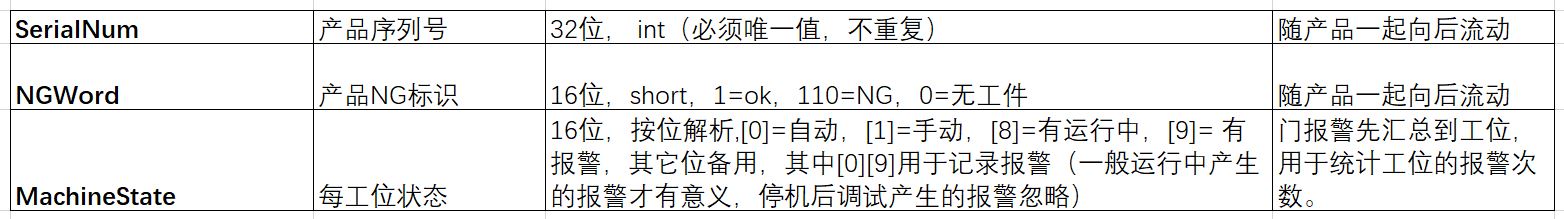
工位下面的仪表、阀门报警先汇总到工位,用来统计这个工位的报警次数。
序列号什么时候生成和刷新
- 第 1 工位收到工件时,生成
ProductSelfSerialNum。必须唯一。软件遇到相同序列号不保存这件产品的数据。 - 每个工位加工完成时,更新本工位的
SerialNum和NGWord,并刷新各加工参数。 - 上位机发现序列号变化后,保存当前工位的全部数据,包括序列号和 NG。
- 加工参数用新值覆盖旧值,不要马上清零。通讯有延迟,清零容易让上位机错过这一笔数据。
驱动和标签
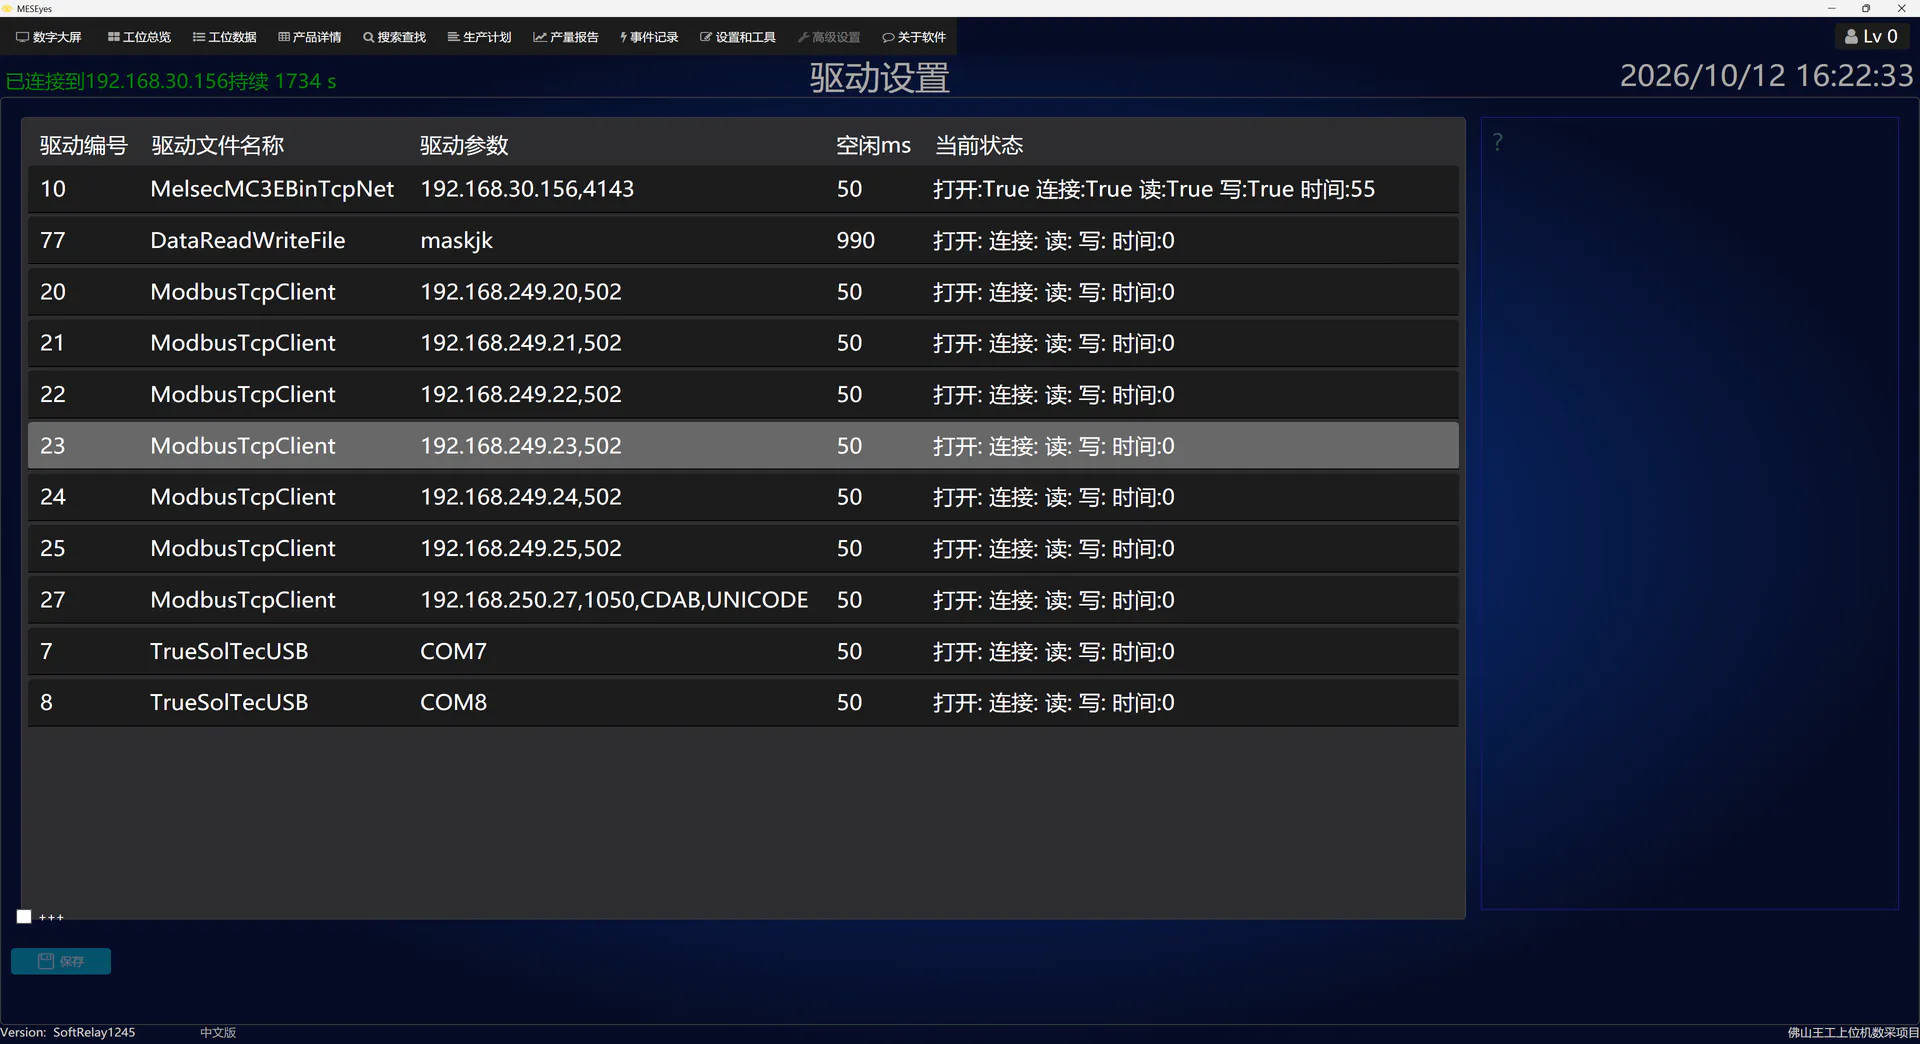
驱动编号是字符串,用来关联标签,不能重复。参数按示例设置。后台不检查参数对不对,设错了驱动就不运行。驱动按字批量读写,不单独按位读写。
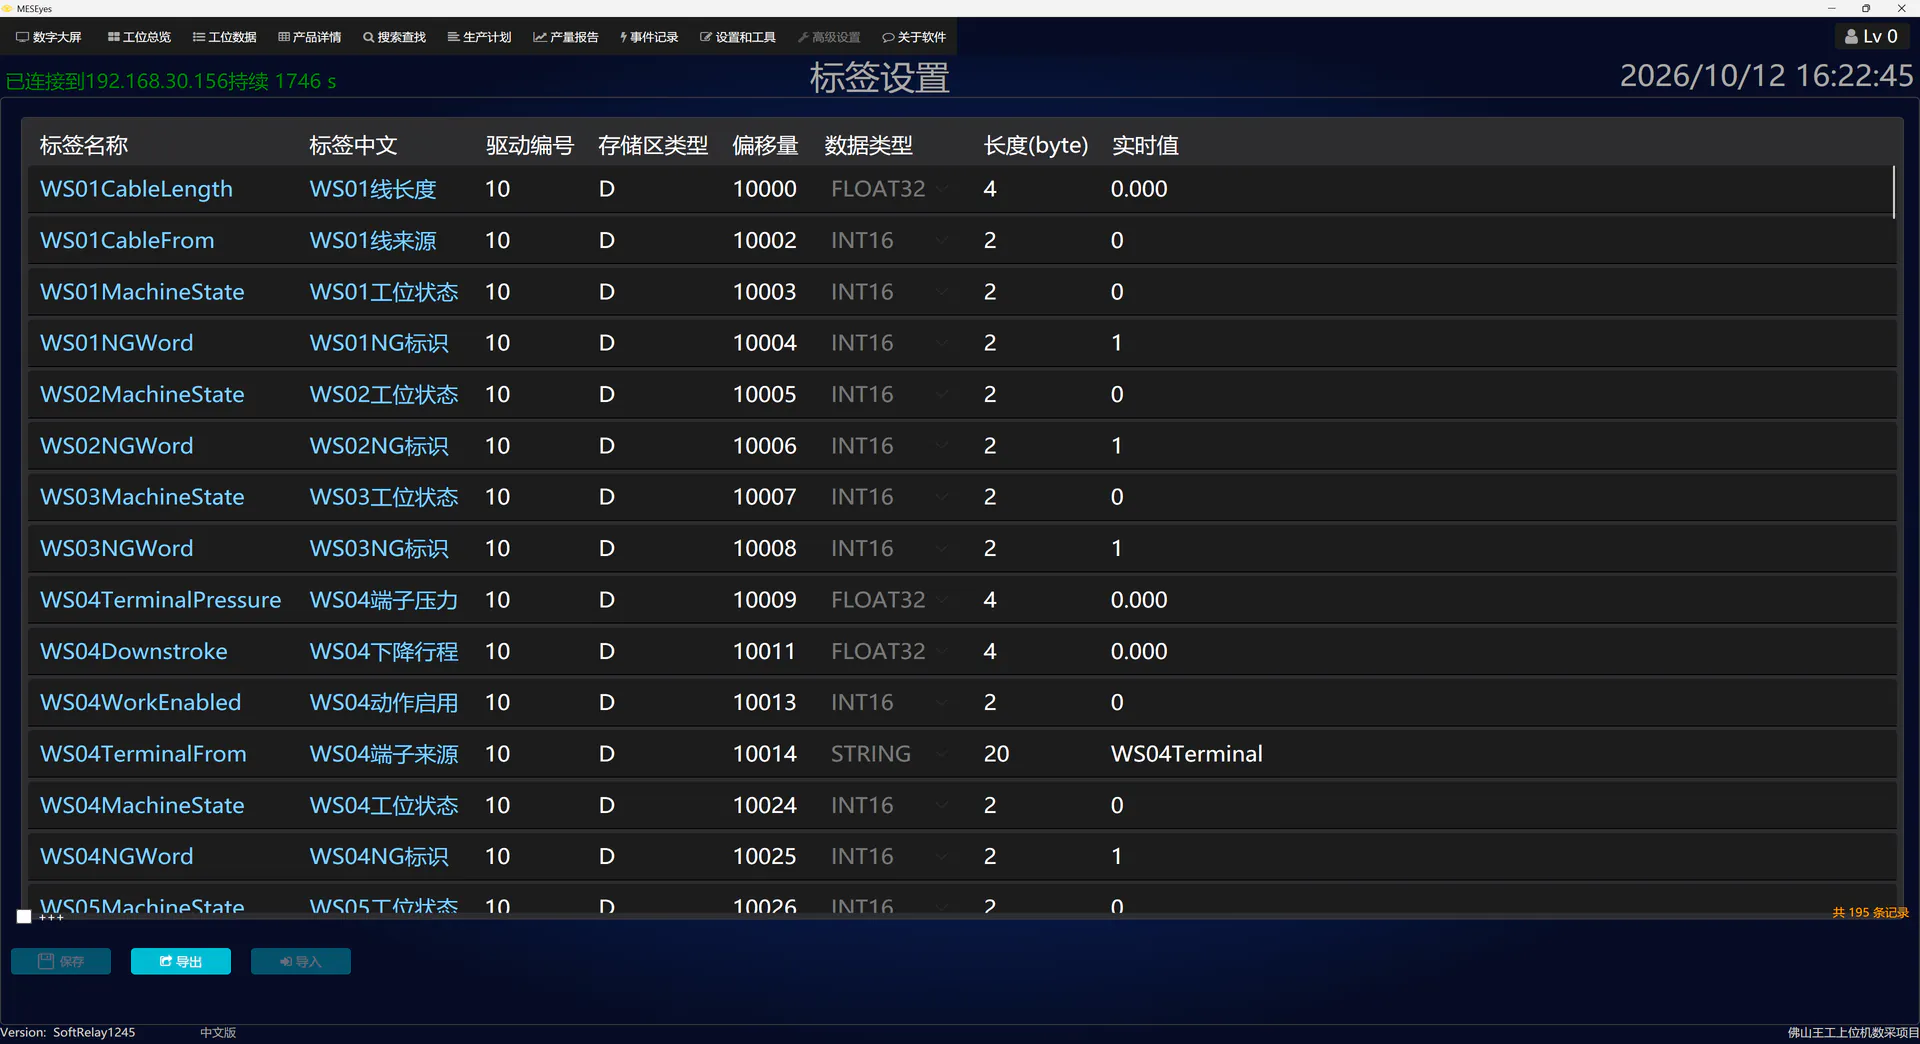
数据设置完成后,从工位预览导出标签。PLC 工程师填写驱动编号和 PLC 地址,再导入。标签名称不能重复,名称按约定规则生成。自己加的标签可以在界面上显示和测试,但不会写入数据库。有些数据不来自 PLC 或仪表,由操作员输入,这类数据保存在本机文件里。
数据库里的采集项名称用英文,在对照表里标上中文,界面可以显示中文。测试过的数据库是 64 位 SQL Server 2022、MySQL 8.2.0 和 SQLite 3。
MesEyes生产计划到PLC系统
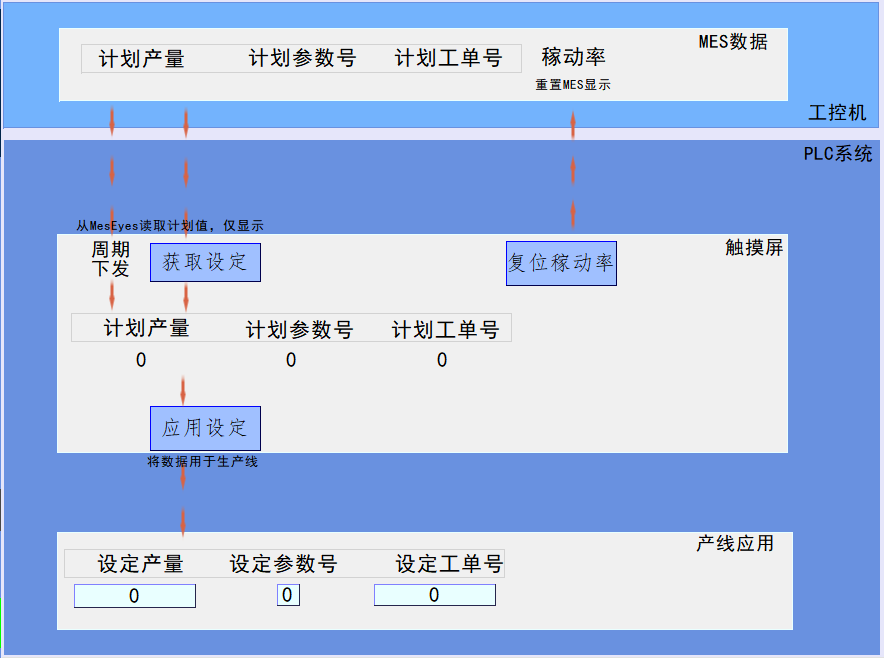
MesEyes生产计划不要让 PLC 直接使用。
PLC 需要的是生产计划里的工单号、产品配方号和计划数量。(MesEyes自动把这些 数据写到PLC,如果没写上,可以在触摸屏上点「获取设定」再读一次。)
要应用到产线上时,再点「应用」,从PLC的数据中转区写到当前使用区。PLC 不要直接使用 MES 下发的那一组数,必须先中转一次,由现场操作人员决定什么时候数据生效。
下发生产计划、复位稼动率这类和生产有关的动作,放在现场触摸屏上由操作员处理。软件可以做这些操作,但平常不用。MesEyes 随产线自动开机、自动关机、自动记录,界面多数是用来查看和做初期设置。
PLC编程模板内置的触摸屏画面如下,一眼就能明白数据关系